Inspection de précision · Confiance dans chaque produitFrançais
Accueil/Produits/Série AIBIM
Série AIBIM

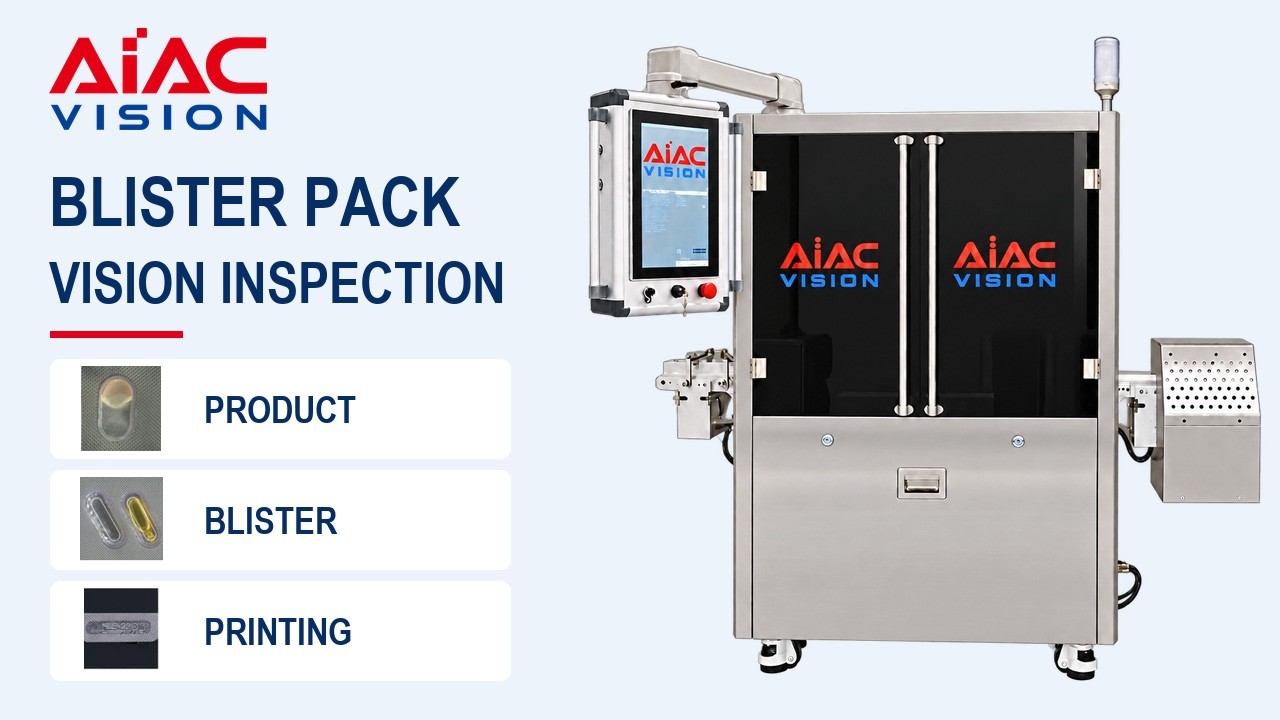
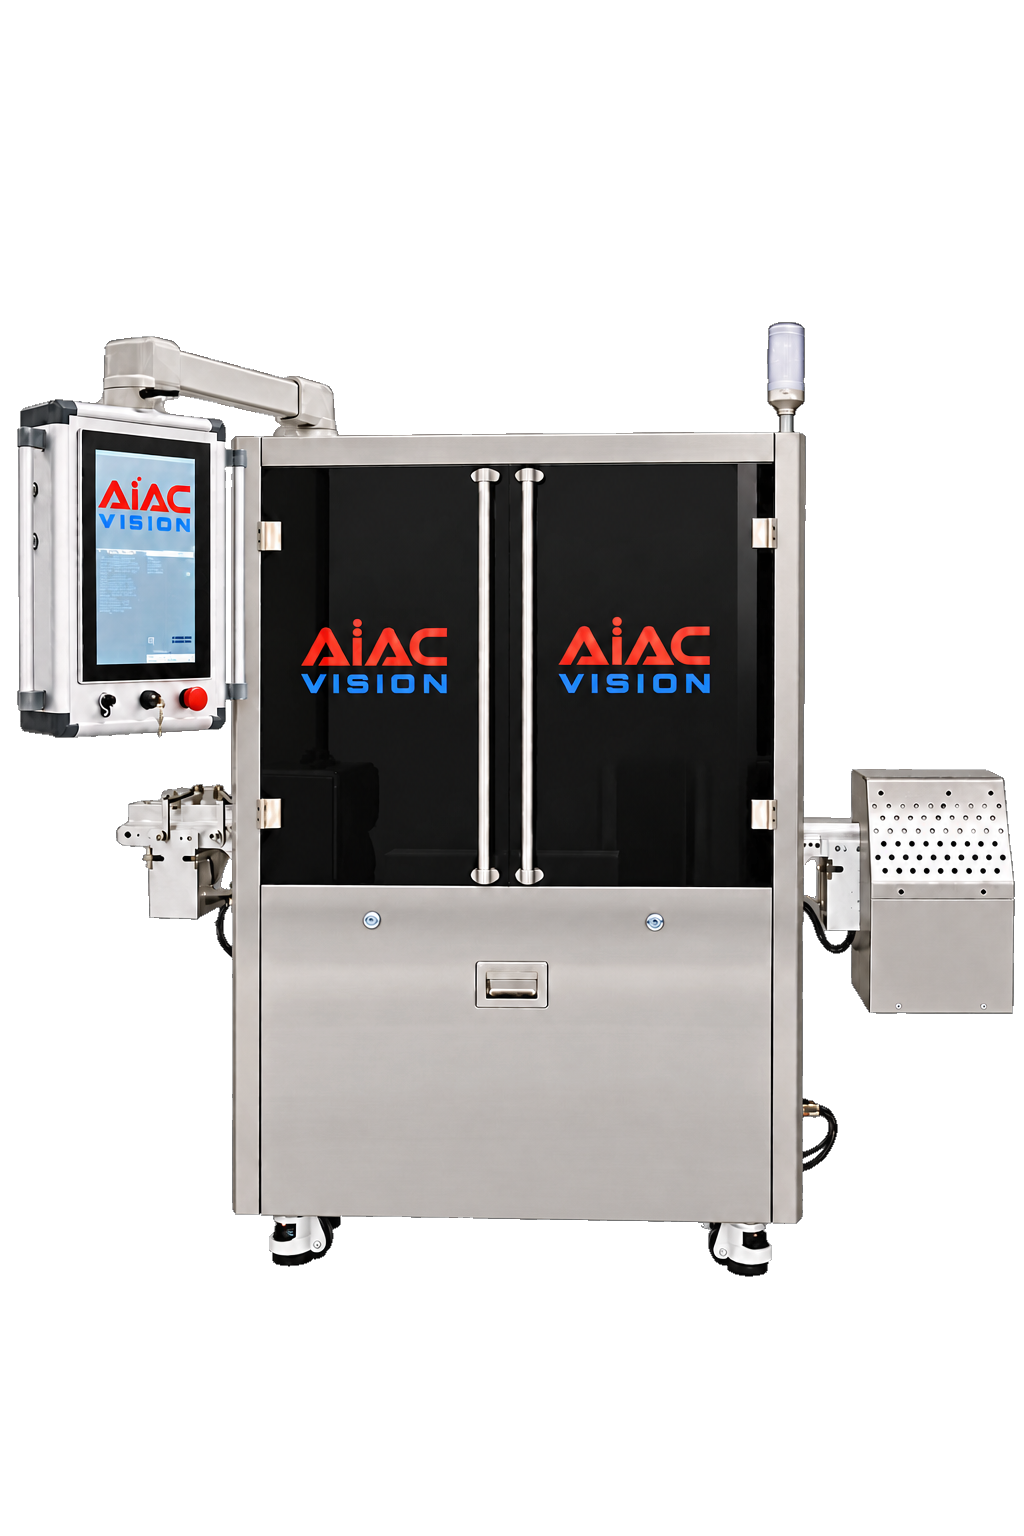
Machine d’inspection visuelle des blisters

Inspectez les gélules, comprimés, capsules molles, produits injectables et autres produits sous blister, ainsi que la face plastique formée et l’opercule en aluminium. Un éclairage dédié et des recettes assistées par IA identifient les défauts des produits, des emballages et de l’impression avant la mise en étui. Pour la production pharmaceutique et nutraceutique, y compris les compléments alimentaires.

En savoir plus
Machine d’inspection visuelle des blisters
Série AIBIM · Inspection visuelle des blisters
Inspection visuelle des blisters
Vidéo produit

Découvrez AIBIM en action.

Découvrez de près l’équipement et le processus d’inspection.

2 postes standard2 stations supplémentaires en option
Jusqu’à 27,000/heureBlisters · Selon la configuration
3 modèles disponiblesAIBIM-450P / 450T / 450F
Couverture des produits et du conditionnement

Inspectez le produit.
Inspectez le blister.

L’inspection propre à chaque produit associe des éclairages complémentaires pour les formes pharmaceutiques, les alvéoles formées, les surfaces de scellage, l’opercule et les marquages imprimés.

Produits sous blister

Produits sous blister

Inspectez les gélules, comprimés, capsules molles, injectables tels que les ampoules et flacons, et autres produits sous blister pour contrôler la présence, l’aspect visible, les mélanges de produits et les anomalies de remplissage.

Blister Packaging & Printing

Conditionnement sous blister & Printing

Vérifiez la présentation des alvéoles, les surfaces de scellage, les dommages de la feuille d’aluminium et les marquages de lot dans la configuration sélectionnée.

Les blisters peuvent contenir des gélules, des comprimés, des capsules molles, des produits injectables et d’autres produits. Les dimensions, l’orientation des produits et le périmètre d’inspection sont confirmés par des essais sur échantillons.

Exemples de défauts

Produit, conditionnement
et les défauts d’impression.

Exemple de comprimé incomplet
Comprimé incomplet
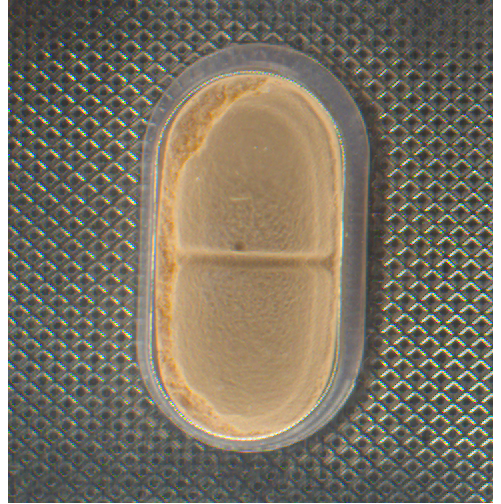
Exemple de comprimé cassé / ébréché
Comprimé cassé / ébréché
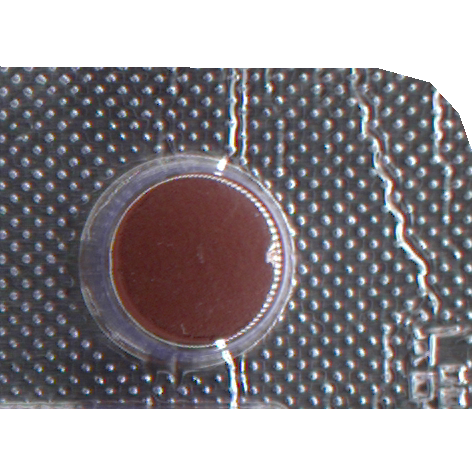
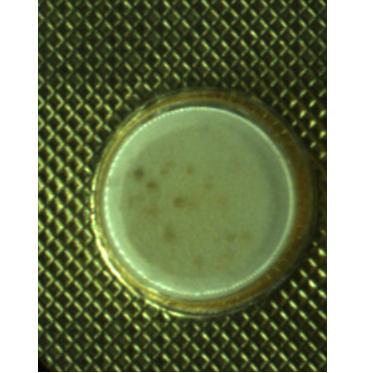
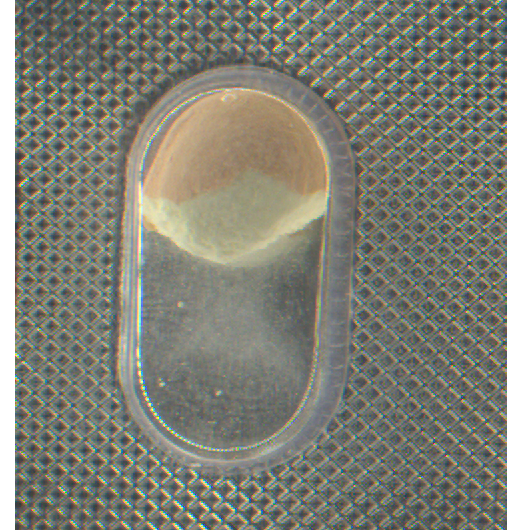
Exemple de points noirs / taches
Points noirs / taches
Exemple de gélule à double coiffe
Gélule à double coiffe
Exemple de double remplissage
Double remplissage
Exemple de dommage de surface
Dommage de surface
Exemple de piqûres de surface
Piqûres de surface
Exemple de saillie de surface
Protubérance de surface
Exemple de mélange de produits
Produit mélangé
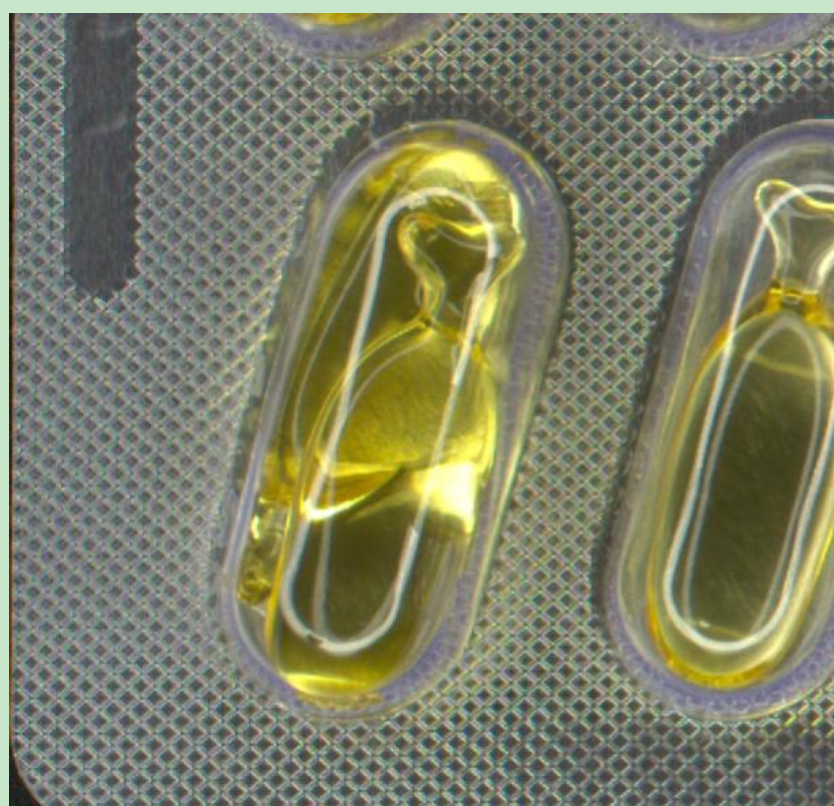
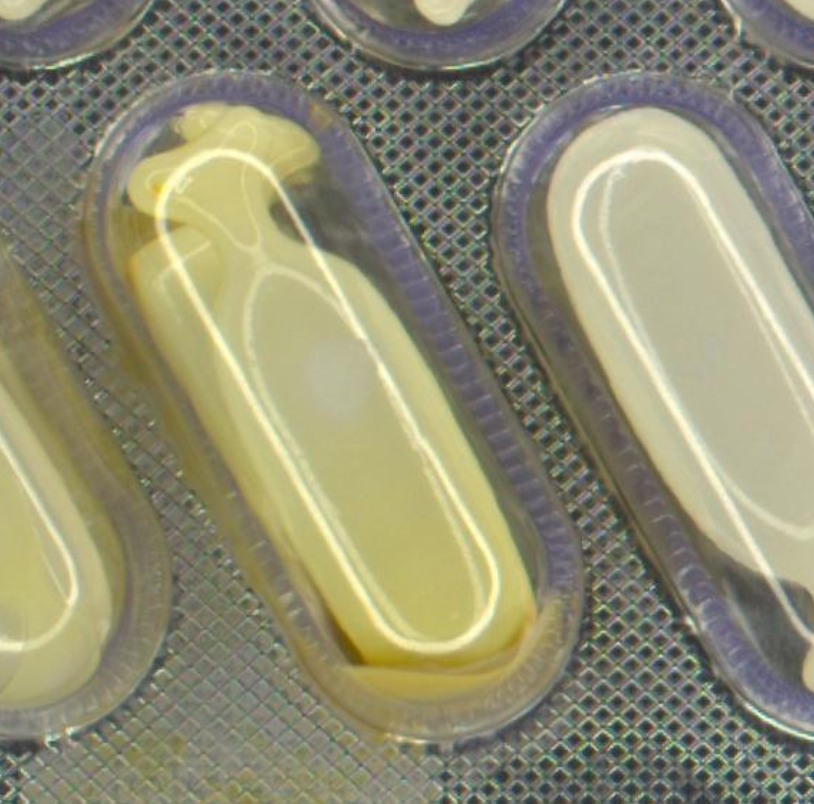
Exemple de fuite de liquide
Fuite de liquide

La détection dépend du matériau, des reflets, de la couleur du produit, de la présentation des alvéoles, de la vitesse de ligne et des stations d’inspection sélectionnées.

Fonctionnement

Éclairages complémentaires.
Quatre options de postes d’inspection.

Deux postes standard utilisent un éclairage annulaire et un éclairage en dôme. L’inspection par rétroéclairage et l’inspection de la feuille d’aluminium en option étendent le périmètre d’inspection choisi.

STATION 01

Inspection avec éclairage annulaire

Contrôle la présence, la forme et l’aspect visible des produits, notamment les alvéoles vides, les produits cassés, les décolorations et les corps étrangers.

STATION 02

Inspection avec éclairage en dôme

Un éclairage diffus en dôme révèle la texture du blister, les motifs de scellage et les marquages de lot sur les surfaces réfléchissantes.

STATION 03 (OPTIONAL)

Inspection par rétroéclairage

La lumière transmise révèle les microperforations et autres défauts laissant passer la lumière, notamment les dommages de perforation.

STATION 04 (OPTIONAL)

Inspection de la feuille d’aluminium

Contrôle la face arrière de l’opercule pour détecter les dommages visibles, les contaminations et les défauts d’impression à l’aide de la recette sélectionnée.

IA + reconnaissance de motifs

Des contrôles basés sur des règles et des modèles d’IA entraînés évaluent les défauts complexes des produits et des emballages.

Inspection de l’impression

Les contrôles propres au produit couvrent les caractères manquants ou incomplets, la mauvaise qualité d’impression et les erreurs de positionnement.

Recipe Setup & Quality Records

Les recettes enregistrées, les rapports de lot, la consultation des images et les fonctions de piste d’audit facilitent l’exploitation et l’examen qualité.

Models & specifications

Trois modèles disponibles.
Configurez votre périmètre d’inspection.

AIBIM-450P, AIBIM-450T et AIBIM-450F figurent dans la brochure. Choisissez la configuration selon le matériau du blister, les défauts ciblés et les exigences de la ligne.

Série AIBIM · Spécifications de la brochure
Modèles disponiblesAIBIM-450P / AIBIM-450T / AIBIM-450F
CapacitéJusqu’à 27,000 blisters/heure ; selon le produit et la configuration
Périmètre d’inspectionBlisters contenant des gélules, comprimés, capsules molles, injectables et autres produits ; format nominal jusqu’à 124.5 × 81.3 mm, selon la configuration spécifique au produit
Postes d’inspection2 standard ; postes 3 et 4 en option
Puissance5 kW
Alimentation électrique120/208 V AC, 60 Hz, triphasé, 5 fils
Pression d’air0.6 MPa
Consommation d’airNominal : 15.9 gal/min
Dimensions, L × l × H63.4 × 33.1 × 63.0 in
Poids total995 lb

La brochure fournit un tableau de caractéristiques commun à la série AIBIM. La configuration finale du modèle et les critères d’acceptation sont confirmés pour le projet.

Dimensions des blisters et débit

Sélectionnez la configuration des postes et la recette selon le matériau de votre blister, l’agencement des alvéoles et les défauts ciblés.

RéférenceCaractéristique technique
Débit nominalJusqu’à 27,000 blisters/heure
Dimensions maximales du blister124.5 × 81.3 mm
Nombre de stations standard2
Inspection en optionInspection par rétroéclairage / Inspection de la feuille d’aluminium

Le débit et les dimensions minimales des défauts détectables nécessitent une validation propre au produit et à la configuration.

Intégration en ligne

Connecter l’inspection
avec votre ligne de production.

Utilisez AIBIM comme système autonome ou raccordez-le à des équipements d’alimentation et de conditionnement de blisters avant la mise en étui.

Ligne de conditionnement sous blister
Blister Feeding & Transfer
Ligne d’encartonnage

Adaptez la solution à votre flux de produits.

Notre équipe examine les interfaces qui déterminent comment ce système s’intègre à votre ligne.

  • Alimentateur de blisters, orientation et présentation des alvéoles
  • Matériau du blister, réflectivité et sélection des postes d’inspection
  • Gestion des produits éjectés et transfert des blisters acceptés
  • Interface de l’étuyeuse en aval et vitesse de ligne requise
Application en ligne

Application en ligne de l’inspection visuelle des blisters

Regardez l’inspection visuelle de blisters dans une application en ligne et découvrez comment le contrôle qualité visuel s’intègre au processus de conditionnement.

Ligne de conditionnement sous blisterAIACVISION · L’inspection visuelle en action

Produits sous blister pris en charge

AIBIM assure l’inspection du produit et de l’emballage pour les gélules, comprimés, capsules molles, produits injectables et autres produits conditionnés sous blister. Le format, l’éclairage et le choix des postes déterminent le périmètre d’inspection applicable.

Série AIBIM

Questions fréquentes

Périmètre d’inspection, stations optiques et intégration à votre ligne de conditionnement sous blister.

Quelle est la différence entre une machine autonome d’inspection de blisters AIBIM et un module d’inspection intégré ?

Un module d’inspection intégré est un ensemble de caméra, d’éclairage et de traitement d’image installé à un emplacement choisi dans une machine de conditionnement sous blister. Son périmètre d’inspection dépend de l’espace disponible, de l’angle de vue, de l’éclairage et de l’étape du procédé. Un module inspectant les alvéoles ouvertes avant scellage peut contrôler la présence des produits et leurs défauts visibles, mais ne peut pas inspecter les dommages ou défauts d’impression introduits plus tard dans le procédé de conditionnement.

La série AIACVISION AIBIM est une machine dédiée à l’inspection des blisters, disposant de son propre dispositif de manutention et d’inspection. Elle peut évaluer les blisters finis au moyen de stations optiques complémentaires, couvrant les défauts visibles des produits, la face formée du blister, les motifs de scellage, les marquages imprimés et, avec la station optionnelle appropriée, la face arrière de l’opercule en aluminium.

Le terme autonome décrit le format de l’équipement et n’impose pas un fonctionnement hors ligne. AIBIM peut être utilisée avec un alimentateur de blisters séparé ou intégrée à une ligne de conditionnement avant la mise en étui. Un module en amont et un système AIBIM en aval peuvent se compléter : le module contrôle le produit à son étape du procédé, tandis qu’AIBIM ajoute un point d’inspection après les opérations de conditionnement suivantes.

La solution appropriée dépend des étapes où les défauts peuvent apparaître, des surfaces à inspecter, du matériau du blister et de la cadence de production requise.
Quels défauts typiques des produits AIBIM peut-elle inspecter à l’intérieur des blisters ?

AIBIM peut évaluer les anomalies visibles des produits et du remplissage dans les blisters compatibles. Les exemples typiques comprennent :

  • Produits manquants ou remplissage incorrect : alvéoles vides, doubles remplissages et comprimés mal positionnés ou dressés.
  • Dommages des comprimés : comprimés partiels, fissurés, cassés ou ébréchés, dommages de surface, piqûres et protubérances.
  • Aspect et mélanges : points noirs, taches, décolorations et produits visiblement différents ou de mauvaise couleur.
  • Anomalies des gélules et capsules molles : dommages visibles de l’enveloppe, gélules à double coiffe, capsules molles déformées et signes visibles de fuite de liquide.
  • Contamination visible : cheveux, fibres étrangères, poudre libre et autres corps étrangers optiquement visibles.

La détection repose sur des caractéristiques visibles, et non sur une identification chimique. La visibilité du produit à travers l’emballage, la géométrie des alvéoles, la transparence du matériau et les angles de vue sélectionnés déterminent les défauts pouvant être évalués. Des blisters conformes et défectueux représentatifs doivent être testés pour définir les critères d’acceptation.

Quels défauts typiques d’emballage et d’impression des blisters AIBIM peut-elle inspecter ?

AIBIM évalue l’aspect de l’emballage blister ainsi que celui du produit. Selon le matériau et les stations d’inspection sélectionnées, les défauts d’emballage typiques comprennent :

  • Défauts du blister formé : alvéoles écrasées ou déformées et dommages visibles de surface.
  • Anomalies de la zone de scellage : motifs de scellage irréguliers ou semblant incomplets, plis et contamination visible.
  • Défauts de l’opercule : trous, déchirures, dommages visibles de surface et perforations dues au marquage du lot par frappe.
  • Défauts de découpe et de bord : découpe irrégulière, bords d’opercule non découpés et dommages visibles des prédécoupes.
  • Défauts d’impression : codes de lot et autres marquages imprimés manquants, peu lisibles, incomplets, décalés ou tronqués.

Les différents défauts nécessitent des conditions d’éclairage différentes. Le rétroéclairage peut révéler des défauts appropriés laissant passer la lumière ; l’éclairage diffus aide à évaluer les surfaces réfléchissantes et les motifs de scellage ; la station de contrôle de l’opercule arrière ajoute l’inspection de la face opposée.

L’inspection visuelle d’un motif de scellage ne suffit pas, à elle seule, à établir la résistance du scellage ou l’étanchéité de l’emballage. Ces exigences doivent être traitées par une validation appropriée ou une méthode d’essai dédiée.

Pourquoi AIBIM propose-t-elle quatre stations d’inspection ? Sont-elles toutes nécessaires ?

Un blister associe des produits, du plastique formé, un opercule réfléchissant, des motifs de scellage et des informations imprimées. Une seule condition d’éclairage et une seule direction d’observation ne peuvent pas rendre tous les défauts aussi visibles. AIBIM propose donc quatre stations d’inspection complémentaires :

  1. Station 1 — Inspection par éclairage annulaire (standard) : contrôle la présence, la forme et l’aspect visible des produits, notamment les alvéoles vides, les produits cassés, les décolorations et les corps étrangers visibles.
  2. Station 2 — Inspection par éclairage en dôme (standard) : utilise un éclairage diffus pour réduire les reflets et révéler la texture du blister, les motifs de scellage et les marquages de lot sur les surfaces réfléchissantes.
  3. Station 3 — Inspection par rétroéclairage (option) : utilise la lumière transmise pour révéler les microtrous et d’autres défauts appropriés laissant passer la lumière, notamment les dommages des prédécoupes.
  4. Station 4 — Inspection de l’opercule en aluminium (option) : examine la face arrière de l’opercule pour détecter les dommages visibles, la contamination et les défauts d’impression.

Les quatre stations ne sont pas nécessaires pour toutes les applications. La configuration standard comporte deux stations ; la troisième et la quatrième sont choisies lorsque les défauts ciblés nécessitent une couverture optique supplémentaire. La configuration doit être définie à partir des matériaux de blister réels et d’échantillons de défauts représentatifs.

Comment intégrer AIBIM à une ligne de production de conditionnement sous blister ?

Une intégration typique place AIBIM après le scellage et la découpe des blisters, et avant la mise en étui, afin d’inspecter les blisters finis avant l’étape de conditionnement suivante. L’emplacement final dépend de l’implantation existante et du mode de sortie des blisters.

Un flux de produit typique est le suivant : Machine de conditionnement sous blister → transfert et orientation contrôlés → inspection AIBIM → séparation des rejets → transfert des blisters acceptés vers l’étuyeuse.

L’étude d’intégration doit couvrir :

  • Alimentation et présentation : dimensions des blisters, orientation des alvéoles, espacement, hauteur du convoyeur et présentation stable à chaque station d’inspection.
  • Capacité de la ligne : débit en amont, espacement des blisters, temps d’inspection et demande de l’étuyeuse en aval, y compris les éventuels besoins d’accumulation ou de tampon.
  • Interfaces de commande : signaux marche/arrêt, prêt, défaut et coordination amont/aval requis, à convenir avec les fournisseurs de la machine de conditionnement et de l’étuyeuse.
  • Gestion des rejets : suivi du blister inspecté jusqu’au point d’éjection, collecte des blisters rejetés et vérification de la fonction d’éjection convenue lors des essais de réception.
  • Changement de format et validation : pièces de format, recettes produit, limites d’acceptation et essais représentatifs à la cadence de la ligne.

AIBIM peut également fonctionner avec un alimentateur de blisters séparé pour une inspection hors ligne. Fournissez l’implantation de la ligne existante, les modèles d’équipements et une vidéo de la sortie des blisters afin qu’AIACVISION puisse évaluer le dispositif d’alimentation, de transfert et d’inspection adapté.

Quels produits et formats de blisters AIBIM peut-elle inspecter ?

La série AIBIM peut être évaluée pour des blisters contenant des comprimés, des gélules dures, des capsules molles, des produits injectables tels que des ampoules et des flacons, ainsi que d’autres produits conditionnés sous blister.

La compatibilité dépend des dimensions du blister, de la disposition des alvéoles, de l’orientation des produits, du matériau de formage, de la réflectivité de l’opercule et du périmètre d’inspection. Les matériaux transparents peuvent permettre l’inspection du produit à travers la face formée ; les emballages opaques limitent ce qui est visible après scellage. Il ne faut pas présumer qu’un produit peut être inspecté à travers une couche opaque.

AIACVISION examine les blisters réels et les défauts ciblés pour déterminer la configuration adaptée et les performances d’inspection réalisables.

Quelles informations et quels échantillons fournir pour une évaluation AIBIM ?

Veuillez fournir les informations suivantes afin de définir une configuration d’inspection adaptée :

  • Type, dimensions, couleur et variations pertinentes de l’aspect du produit.
  • Dimensions du blister, disposition des alvéoles, matériau de formage, opercule et exemples d’impression ou de code de lot.
  • Blisters conformes et défectueux représentatifs, avec identification de chaque défaut et limites d’acceptation proposées.
  • Débit requis en blisters par heure, nombre de formats de conditionnement et fréquence prévue des changements de format.
  • Modèles de la machine de conditionnement et de l’étuyeuse existantes, implantation de la ligne, hauteurs des convoyeurs et vidéo de sortie des produits.
  • Exigences de gestion des rejets, interfaces de commande, enregistrements qualité et documentation de validation.

Les essais sur échantillons permettent de déterminer les défauts visibles, les stations nécessaires, les performances de détection et le taux de faux rejets réalisables avant de convenir de la configuration finale.

Quelle cadence d’inspection AIBIM peut-elle atteindre ?

La série AIBIM offre des cadences d’inspection allant jusqu’à 27,000 blisters par heure, selon le modèle et la configuration sélectionnés.

La capacité est mesurée en blisters, et non en comprimés ou gélules individuels. Le débit réel dépend des dimensions des blisters, du dispositif d’alimentation, des exigences d’inspection et des équipements en amont et en aval.

AIACVISION peut recommander une configuration adaptée à votre format de blister et à la cadence de production requise.
Le changement de produit et la configuration des recettes d’inspection sont-ils faciles ?

AIBIM propose des outils de configuration de recettes pratiques et faciles à utiliser pour la reconnaissance de formes et l’apprentissage profond. Avec une formation appropriée, les clients peuvent créer, ajuster et gérer eux-mêmes leurs recettes d’inspection.

Pour un nouveau produit, les opérateurs définissent les zones d’inspection, fixent les critères d’acceptation et vérifient les performances à l’aide d’échantillons conformes et défectueux représentatifs. Les recettes enregistrées peuvent être rappelées pour les productions suivantes, ce qui simplifie les changements de produit courants.

Lors d’un changement de dimensions ou de disposition des blisters, le dispositif d’alimentation et de manutention peut également nécessiter des réglages ou des composants propres au format.

Comment les blisters défectueux sont-ils éjectés et collectés ?

AIBIM utilise un système d’éjection par soufflage d’air pour retirer les blisters défectueux du flux de produits acceptés. Un blister non conforme est rejeté dans son intégralité, plutôt que de retirer un comprimé ou une gélule de l’emballage scellé.

Le système comprend également une confirmation d’éjection permettant de vérifier que le blister ciblé a bien été rejeté.

Les blisters acceptés continuent vers le conditionnement en aval ou la collecte, tandis que les blisters rejetés sont dirigés vers une zone de collecte séparée pour examen.

Comment AIBIM limite-t-elle les faux rejets ?

AIBIM associe un éclairage adapté, une présentation contrôlée des produits et des réglages d’inspection propres au produit pour aider à distinguer les défauts réels des variations normales de l’aspect.

L’opercule réfléchissant, les fonds imprimés et les petites variations de position du produit peuvent affecter les images d’inspection. Des conditions d’éclairage complémentaires rendent les défauts pertinents plus visibles, tandis que les critères d’inspection sont établis avec des blisters conformes représentatifs et des échantillons présentant des défauts connus.

Lors de la configuration, les performances de détection des défauts et de faux rejets sont toutes deux évaluées. Cela permet de maintenir le niveau de qualité requis tout en réduisant les rejets inutiles de produits conformes.

AIBIM peut-elle vérifier les numéros de lot et les dates de péremption par rapport aux informations attendues ?

Contrôler la qualité d’impression et vérifier le contenu imprimé sont deux tâches d’inspection différentes. Détecter une impression manquante, peu lisible ou mal positionnée ne confirme pas automatiquement que le numéro de lot ou la date de péremption imprimés sont corrects.

Si votre application nécessite la reconnaissance de caractères ou leur vérification par rapport aux informations attendues, AIACVISION peut évaluer le besoin et confirmer la configuration OCR/OCV appropriée.

Veuillez fournir des échantillons d’impression réels, les informations à vérifier et des exemples de résultats inacceptables. L’adéquation dépend de la taille des caractères, du contraste, de la méthode d’impression, de la réflectivité de l’opercule et de la vue d’inspection disponible.

Quels enregistrements d’inspection, images de défauts et rapports de production sont disponibles ?

Les enregistrements d’inspection peuvent faciliter la revue des lots, la traçabilité qualité et l’investigation des défauts récurrents.

Selon la configuration logicielle sélectionnée, les informations disponibles peuvent comprendre le nombre de blisters inspectés et rejetés, les catégories de défauts, les images de défauts enregistrées et les statistiques d’inspection par lot.

Les besoins en rapports par e-mail, export USB ou connexion MES peuvent être examinés lors de la spécification du projet. AIACVISION peut confirmer les fonctions disponibles et définir les formats de rapport, la conservation des données et les interfaces requis pour votre installation.

Discutons de votre application

Votre produit.
Vos exigences d’inspection.

Indiquez votre type de produit, les défauts ciblés et la capacité requise. Nous vous aiderons à évaluer la prochaine étape.